Myten om den bräckliga demonterbara konstruktionen
En demonterbar produkt behöver inte vara en svag produkt. Ändå lever föreställningen kvar att svetsning, limning och andra permanenta fogar automatiskt ger överlägsen styvhet, medan bultar, clips och andra reversibla förband hör hemma i enklare konstruktioner. Den bilden är för grov. Bärighet avgörs inte enbart av om ett förband kan öppnas, utan av hur laster leds genom gränssnittet, hur kontaktytor dimensioneras och hur förspänning, toleranser och vibrationer hanteras.
Trycket på att tänka om ökar dessutom. EU:s utveckling av cirkulära produktkrav, producentansvar, spårbarhet och resurseffektivitet gör demontering till en konstruktionsfråga, inte en efterhandslösning för återvinningsledet. En produkt som är svår att reparera, separera eller materialåtervinna riskerar högre servicekostnader, mer svinn och sämre kontroll över framtida regelkrav.
Design for Disassembly, DfD, är därför bäst förstått som en ingenjörsdisciplin för hela livscykeln. Målet är att skapa en produkt där bärande struktur, slitdelar, elektronik och materialflöden kan hanteras med rätt metod vid rätt tidpunkt. Den cirkulära konstruktionen ska fungera som en välplanerad verktygslåda: robust under drift, åtkomlig vid service och begriplig när komponenterna en dag ska återbrukas, renoveras eller återvinnas.
- Dimensionera det reversibla förbandet för verkliga statiska och dynamiska laster.
- Separera bärande delar från slitagedelar och material som kräver annan återvinningsprocess.
- Dokumentera demonteringsordning, verktyg, material och kritiska toleranser redan i CAD- och kravflödet.
- Verifiera både mekanisk prestanda och demonterbarhet genom provning, inte enbart genom modellantaganden.
Reversibla förband som utmanar svetsning och limning
Svetsning och limning har tydliga styrkor. En svetsad fog kan ge hög styvhet och låg detaljkomplexitet, medan lim kan fördela spänningar över stora ytor, täta mot fukt och dämpa vibrationer. Nackdelen uppstår när produkten ska repareras eller separeras. Svetsen kräver ofta kapning, limfogen kan kräva värme eller kemisk behandling och båda metoderna kan försämra materialens renhet vid nästa användningsfas. Mekaniska förband ger i stället en definierad öppningsväg, förutsatt att åtkomst och låsning har planerats från början.
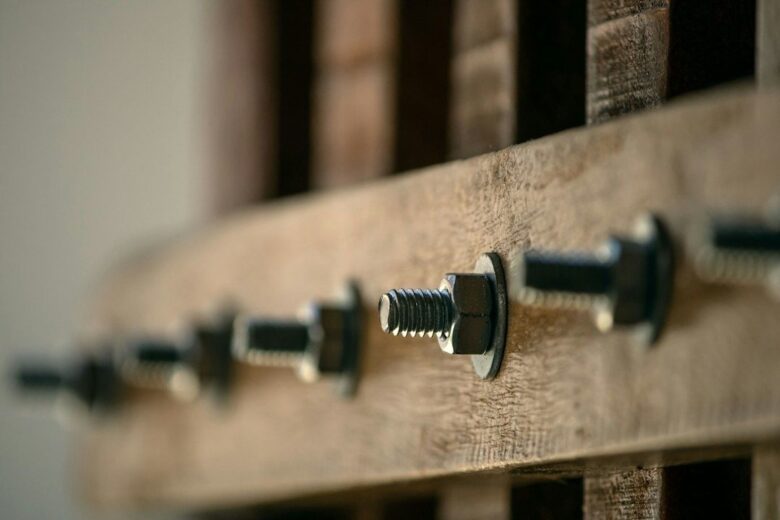
Det centrala är att skilja mellan en enkel kontakt och en lastbärande koppling. Ett korrekt dimensionerat bultförband kan överföra last genom förspänning och friktion mellan sammanpressade ytor. Då behöver skjuvkraften inte enbart tas upp av bultens kropp eller hålkanten. Förbandets styvhet beror bland annat på bultens elasticitet, klämlängd, kontaktytornas geometri, ytornas friktion och hur förspänningen förändras under drift. Vid dynamisk belastning måste även glidning, självlossning och utmattning analyseras.
Bajonettfattningar passar där en komponent ska monteras snabbt med en kort vridning, medan demonterbara klicklås kan vara effektiva i kapslingar och mindre belastade moduler. För höga laster krävs ofta en kombination av geometri och förspänning, till exempel låsande ansatser som tar upp skjuvning och skruvar som håller kontakten samman. Undvik skarpa hörn, tunna lokala godstjocklekar och abrupta styvhetsövergångar. Använd generösa radier, lastfördelande brickor, dubbla skjuvplan och styrtappar där toleranserna tillåter det. Vid vibrationer behöver konstruktionen dessutom provas med rätt lastspektrum, eftersom ett förband som fungerar i statisk provning kan förlora förspänning i verklig drift.
I modern produktutveckling visar granskningar av cirkulär konstruktionsteknik hur rätt förband kan sänka livscykelkostnaden genom enklare underhåll, bättre komponentåteranvändning och lägre materialförluster. Den viktiga frågan är alltså inte om en fog är permanent eller reversibel, utan om den är rätt vald för last, miljö, serviceintervall och nästa livscykel.
| Förbandstyp | Styrka | Risk eller begränsning | Lämplig användning |
|---|---|---|---|
| Bultförband | Hög bärighet och tydlig demonteringsväg | Kan lossna eller tappa förspänning vid vibrationer | Bärande moduler, servicebara chassin och ramverk |
| Bajonettfattning | Snabb montering och få verktyg | Kräver noggrann geometri och kontroll av vridlast | Utbytbara kapslingar och återkommande moduler |
| Klicklås | Snabb åtkomst och låg monteringstid | Begränsad lastkapacitet och risk för materialutmattning | Kåpor, paneler och lättare skydd |
| Hybridförband | Kombinerar lastfördelning, tätning och låsning | Kan bli svårare att separera om limmet inte är reversibelt | Vibrationsutsatta multimaterialprodukter |
Regulatoriska krav och europeiska standarder driver förändringen
Regelutvecklingen behöver läsas med precision. Alla EU-dokument gäller inte direkt samma produktgrupp, och ett dokument om certifiering av permanenta koldioxidupptag är inte i sig en komplett kravspecifikation för en maskin eller konsumentprodukt. Däremot visar utvecklingen tydligt en bredare riktning: klimatpåverkan, additionalitet, spårbarhet, mätning, osäkerhet och hållbarhetskriterier ska kunna styrkas med transparent dokumentation. För produktägaren innebär det att cirkularitet bör byggas in i kravhanteringen, inte behandlas som marknadskommunikation i slutet av projektet.
Den delegerade rättsakt som publicerades av EU-kommissionen den 3 februari 2026 kompletterar förordning (EU) 2024/3012 och beskriver certifieringsmetoder för bland annat Direct Air Capture with Carbon Storage, BioCCS och biochar. Den behandlar bland annat baslinjer, nettoupptag, utsläpp, övervakning, osäkerhet, reverseringsrisker och ansvar. Den är därmed främst ett klimatcertifieringsdokument, men den illustrerar den dokumentationsnivå som framtida cirkulära affärsmodeller måste kunna närma sig. Läs EU-kommissionens delegerade rättsakt för den exakta rättsliga omfattningen.
För en tillverkare bör kraven översättas till verifierbara produktegenskaper. Det kan handla om maximal demonteringstid, högsta antal verktyg, tillgänglighet till batteri eller slitdelar, identifiering av polymerer och metaller samt dokumentation av vilka komponenter som kan återbrukas. Kraven behöver kopplas till konstruktionsgranskningar, provningsplaner och ändringshantering. När demonterbarhet mäts på samma sätt som vikt, kostnad, säkerhet och prestanda blir den en styrbar designparameter.
- Beskriv vilka delar som ska repareras, återbrukas, renoveras eller materialåtervinnas.
- Definiera mätetal för demonteringstid, åtkomst, verktygsbehov och andel återvinningsbara material.
- Knyt material- och komponentinformation till artikelnummer, CAD-data och produktens servicehistorik.
- Separera regulatoriska antaganden från verifierade krav och ange ansvarig funktion för varje datapunkt.
Standardiserade gränssnitt enligt legoprincipen
En modulär produkt är inte automatiskt cirkulär. Om varje modul har en unik infästning, särskilda verktyg och svårtolkade toleranser kan modulariteten bli en ny källa till kostnad. Den användbara legoprincipen bygger i stället på standardiserade mekaniska snittytor, tydliga referenser och en begränsad uppsättning gränssnitt. Samma bultcirkel, styrning, kontaktgeometri eller låsprofil kan då användas i flera produktvarianter.
Börja med att rita produktens lastvägar innan modulerna definieras. En stomme kan bära huvudlasten, medan en servicekassett hanterar energi, styrning eller slitage. Gränssnittet mellan dem ska överföra rätt krafter utan att varje modul överdimensioneras för alla tänkbara situationer. Styrtappar kan ta upp positionering och skjuvning, medan bultar ger klämkraft. På så sätt får varje funktion en tydlig bärare, och toleranserna kan fördelas i stället för att staplas okontrollerat.
Separera särskilt slitagedelar från bärande stommar. Ett lager, en tätning, en skärande komponent eller ett batteri ska inte kräva att en större strukturell enhet förstörs vid byte. I fält bör demonteringen följa en logisk sekvens med åtkomst från en sida när det är möjligt. Färgkodning, märkta fästelement, enkel servicegrafik och få verktyg minskar risken för felmontering. Dokumentera samtidigt åtdragningsmoment, låsningsprincip och riktning, eftersom snabb demontering utan säker återmontering inte är en komplett lösning.
- Definiera ett gränssnittsbibliotek med standardiserade hålbilder, ansatser och kontaktzoner.
- Använd unika referensytor och styrfunktioner för att minska felaktig montering.
- Håll antalet verktyg lågt, men välj inte fästelement enbart efter verktygstillgänglighet.
- Testa en oerfaren serviceteknikers demontering och återmontering i realistisk arbetsmiljö.
Materialrenhet och vetenskapliga metoder för cirkulär återvinning
Materialvalet avgör vad som händer efter demonteringen. Hybridmaterial, permanent sammanfogade laminat och komponenter med många svårseparerade ytbehandlingar kan ge hög prestanda under drift men låg råvarukvalitet efter användning. Det betyder inte att multimaterial alltid ska undvikas. De kan vara nödvändiga för vikt, korrosion, ljud eller säkerhet. Men materialkombinationen måste motiveras av funktion, och separationsvägen måste vara känd redan när konstruktionen låses.
Monomaterial i strukturella komponenter förenklar sortering och kan göra det lättare att bibehålla materialets tekniska värde. Där monomaterial inte räcker kan mekaniska gränssnitt, utbytbara insatser och separata ytmaterial minska kontamineringen. Även små detaljer spelar roll: en stålskruv i en aluminiumprofil kan vara enkel att avlägsna, medan en ingjuten insats eller ett permanent limskikt kan förändra hela återvinningsflödet.
Tekniska analyser från Europeiska kommissionens Joint Research Centre belyser betydelsen av rena materialströmmar och systemperspektiv i arbetet med cirkularitet. För konstruktören innebär det att teknisk återvinningsgrad inte bör likställas med att en produkt går att lägga i en återvinningsbehållare. Frågan är om materialet kan sorteras, behandlas och användas igen med tillräcklig kvalitet, rimlig energiåtgång och kontrollerad risk för förorening.
- Kartlägg materialflödet. Lista varje material, ytbehandling, lim, insats och fästelement, och ange hur komponenten ska separeras.
- Välj prioriterade monomaterial. Använd enhetliga material i bärande delar där det inte försämrar säkerhet, livslängd eller funktion.
- Analysera termisk expansion. I multimaterialförband måste skillnader i längdutvidgning hanteras genom glidzoner, flexibla element eller rätt förspänning.
- Verifiera toleranser över livslängden. Korrosion, slitage, krypning och temperaturväxlingar kan förändra passningar och öppningskrafter.
- Provkör återvinningsscenariot. Låt material- och återvinningskompetens granska om den föreslagna demonteringen fungerar i industriell skala.
Ta ledningen i omställningen till cirkulär ingenjörskonst
DfD behöver inte starta med en helt ny produktplattform. Börja med nästa konstruktionsändring som redan är planerad. Välj en modul med hög servicekostnad, kort livslängd eller stor materialmängd. Kartlägg dess lastvägar, förband, demonteringstid och materialinnehåll. Lägg sedan in resultaten i samma beslutsunderlag som vikt, styvhet, kostnad och kvalitet. På så sätt blir cirkularitet en del av den vanliga ingenjörslogiken.
- Skapa en tvärfunktionell kravspecifikation med konstruktion, produktion, service, inköp och återvinning.
- Definiera standardgränssnitt och klassificera varje fog efter last, miljö, öppningsbehov och livslängd.
- Bygg in demonteringsinformation i CAD, artikelstruktur och serviceinstruktioner.
- Verifiera statisk styrka, dynamisk utmattning, vibrationer, korrosion och faktisk demontering i samma utvecklingscykel.
- Följ upp demonteringstid, verktygsantal, komponentåterbruk, materialrenhet och kostnad per serviceingrepp.
Den starkaste cirkulära produkten är inte den som kompromissar med bärighet, utan den som använder bärigheten smartare. När lastvägar, gränssnitt och materialflöden planeras steg för steg kan robusthet och demonterbarhet förstärka varandra. Resultatet blir lägre livscykelrisk, bättre serviceekonomi och större beredskap inför framtida krav. Där börjar den tysta men kraftfulla utvecklingen från slit och kassation till produkter som kan underhållas, uppgraderas och återfå sitt värde.