
Realtidsdata som förvandlar fabriksgolvet
Digitala tvillingar framställs ibland som avancerad science fiction, komplett med detaljerade 3D-miljöer och stora investeringar i molnplattformar. För produktionschefen är den viktigare frågan betydligt mer jordnära: går det att se att en kritisk motor, pump eller växellåda håller på att försämras innan den stoppar linan? En digital tvilling för produktionsflödet behöver inte börja som en virtuell kopia av hela fabriken. Kärnan är att synkronisera verklig maskinstatus med en modell som kan tolka avvikelser, testa scenarier och ge underhållsteamet tid att agera.
Rätt sensordata kan fungera som en tidig varningssignal, långt innan ett lager skär ihop eller en transportör skapar en kedjereaktion av stopp. Vibration, temperatur, tryck och strömförbrukning blir tillsammans ett slags hälsoprofil för utrustningen. Den här guiden visar hur du går från en kritisk maskinenhet på fabriksgolvet till en kontinuerligt uppdaterad simulering. Fokus ligger på en pragmatisk arkitektur, stegvis integration och mätbar nytta, inte på att köpa den största helhetslösningen från början.
Arkitekturen bakom en fungerande tvilling
En fungerande digital tvilling kan beskrivas som flera skikt som tillsammans bildar en ryggrad mellan OT, den operativa tekniken på fabriksgolvet, och IT, där data lagras, bearbetas och kopplas till affärsbeslut. Längst ned finns maskiner, PLC:er, drivsystem och sensorer. Nästa skikt samlar in och förädlar data nära källan. Därefter följer transport, tidsseriedatabas eller annan lagring, analysmodeller och slutligen instrumentpaneler, underhållssystem och arbetsorder.
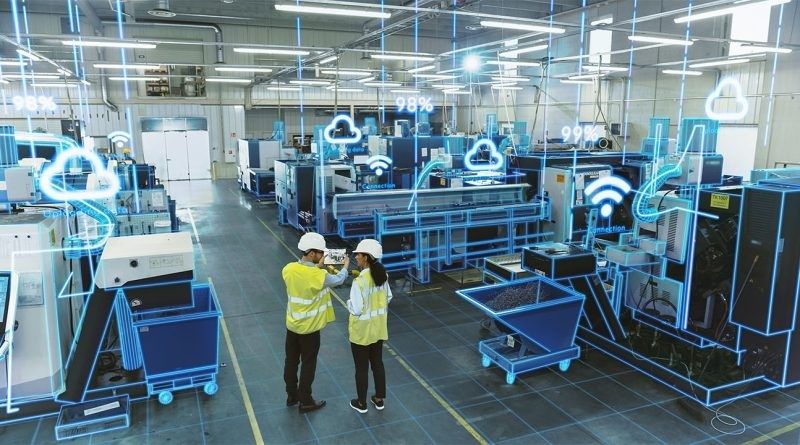
Sensorn är tvillingens nervcell. Den registrerar en fysisk förändring, men mätvärdet blir inte användbart förrän det har rätt tidsstämpel, enhet, maskinidentitet och kontext. En vibrationssignal utan information om var sensorn sitter, vilket varvtal som gällde och vilken produkt som kördes kan leda till felaktiga slutsatser. Edge-noden fungerar som en lokal analyshubb. Den kan filtrera brus, beräkna medelvärden eller frekvensmönster, upptäcka en akut avvikelse och fortsätta arbeta även om förbindelsen till molnet tillfälligt ligger nere.
Undvik därför att skicka varje råmätning vidare utan eftertanke. Lokalt kan systemet exempelvis omvandla tusentals vibrationsprover till relevanta indikatorer som RMS-nivå, kurtosis eller förändring mot normal drift. Rådata bör ändå sparas selektivt vid larm eller för modellträning. Ett typiskt flöde ser ut så här:
- Maskinkomponenten skapar en fysisk signal, exempelvis ökad vibration i ett lager.
- Sensorn och PLC:n samlar in signalen och kopplar den till utrustningens identitet.
- Edge-noden filtrerar, aggregerar och gör snabba lokala beräkningar.
- Dataflödet transporterar händelser och tillstånd till lagring och analys.
- Modellen jämför status med historik, tröskelvärden och simulerade scenarier.
- Instrumentpanelen visar risk, prioritet och rekommenderad åtgärd för rätt roll.
Prioritera rätt signaler framför maximal datavolym
Det vanligaste nybörjarmisstaget är att instrumentera allt innan någon har formulerat vilka haverier som ska upptäckas. Ett databerg skapar inte automatiskt insikt. Börja i stället med en felmod och fråga vilka förändringar som uppstår före felet. Ett slitet lager kan visa sig genom vibration och temperatur, en igensatt pump genom tryckförändring och en överbelastad motor genom stigande strömförbrukning i kombination med förändrat varvtal.
Vibration är ofta central för roterande utrustning, men kräver rätt monteringspunkt och tillräcklig samplingsfrekvens. Temperatur är enklare att tolka och kan ge ett stabilt långtidstecken, även om den ofta reagerar senare. Tryck och flöde behövs för hydraulik, pneumatik och processutrustning. Strömförbrukning kan ge en indirekt bild av mekanisk belastning, friktion eller obalans. I vissa fall kan virtuella sensorer, beräknade från drivsystemets parametrar, komplettera fysiska sensorer. NORD beskriver exempelvis hur driftdata kan användas för att beräkna oljetemperatur och därmed förbättra beslut om växelunderhåll.
Kommunikationsprotokollet bör väljas utifrån var informationen uppstår och hur den ska användas. IO-Link passar nära sensorn och ger standardiserad punkt-till-punkt-kommunikation med diagnostik och parameterhantering. OPC UA är starkt när strukturerad och semantiskt begriplig information ska utbytas mellan automationssystem. MQTT är lättviktigt och effektivt för händelser och telemetri över distribuerade nätverk. Protokollen konkurrerar inte alltid, utan kan komplettera varandra i samma arkitektur.
| Protokoll | Styrka | Typiskt användningsområde |
|---|---|---|
| IO-Link | Detaljerad sensordiagnostik och enkel parameterhantering | Sensorer och ställdon nära maskinen |
| OPC UA | Strukturerad, säker och plattformsoberoende informationsmodell | PLC, SCADA, MES och systemintegration |
| MQTT | Låg overhead och effektiv publicering av händelser | Edge-till-moln, IoT och distribuerad telemetri |
Integrera strömmande data med dynamiska flödessimuleringar
En CAD-ritning visar hur anläggningen är byggd. En dynamisk flödessimulering visar hur den faktiskt beter sig när produkter, operatörer, material, omställningar och störningar rör sig genom systemet. Diskret händelsesimulering, DES, beskriver produktionen som en följd av händelser: en maskin startar, en detalj anländer, en buffert fylls, en kvalitetskontroll underkänner en produkt eller en transportör stannar.
När strömmande data kopplas till modellen blir tvillingen mer än en visualisering. Den kan avslöja att en planerad kapacitetsökning i en station i praktiken bara flyttar flaskhalsen till en efterföljande buffert. Den kan också testa om en försämrad maskin sannolikt leder till svält i nästa station eller till överfyllda buffertar före stoppet. På så sätt kan produktionsledningen utvärdera alternativa scheman, reservkapacitet och underhållsfönster innan förändringen påverkar verkliga order.
Förutseende underhåll kräver däremot mer än en blinkande röd indikator. Ett system kan börja med enkla tröskelvärden och sedan utvecklas mot modeller som känner igen förändringar över tid. Remaining Useful Life, RUL, är en uppskattning av hur länge en komponent sannolikt kan fungera innan en definierad underhållspunkt nås. Den ska behandlas som ett beslutsunderlag med osäkerhet, inte som ett exakt datum.
- Tröskelvärden passar tydliga och välkända gränser, exempelvis hög temperatur eller lågt tryck.
- Trendanalys fångar långsam försämring genom att jämföra mätvärden mot en normal baslinje.
- Maskininlärning kan kombinera flera signaler och klassificera avvikande driftmönster.
- RUL-modeller kan prioritera insatser genom att väga sannolikhet, konsekvens och tillgängligt underhållsfönster.
Kalibreringen bör börja med historiska driftstörningar, underhållsprotokoll och produktionskontext. Markera när ett fel upptäcktes, när komponenten byttes och vilka signaler som förändrades veckorna före händelsen. Kontrollera därefter modellen mot perioder där utrustningen fungerade normalt. Om ett larm kommer efter varje produktbyte är det kanske inte ett haveritecken, utan en effekt av ändrad belastning. Den typen av återkoppling från driftteknikerna är avgörande för att skilja verklig försämring från normal variation.
Tre vanliga fallgropar och hur du kringgår dem
Den första fällan är monolitprojektet. Ett försök att samtidigt koppla upp hela fabriken, byta dataplattform, införa AI och bygga en komplett 3D-modell skapar långa ledtider och otydligt ansvar. Börja i stället med en kritisk maskinenhet där stoppkostnaden är känd och där ett underhållsbeslut kan påverkas inom några månader. Följ en signal hela vägen från sensor till arbetsorder. Den rekommendationen ligger nära en plattformsoberoende strategi som betonar audit av en kritisk signal innan arkitekturen skalas.
Den andra fällan är glappet mellan golv och kontor. Dataanalytikern ser en tidsserie, medan driftteknikern ser en maskin som låter annorlunda efter rengöring, produktbyte eller manuell justering. Om dessa perspektiv inte möts tränas modellen på felaktiga etiketter. Underhållsteamet bör därför delta i valet av signaler, definitionen av normal drift och valideringen av larm. Digitalisering blir hållbar när tekniken förstärker yrkeskunskapen, inte när den försöker ersätta den.
Den tredje fällan är säkerhet och fördröjning. En direkt koppling från fältbuss till analyslager kan öppna onödiga angreppsvägar och samtidigt göra systemet känsligt för nätverkslatens. Segmentera nätverket mellan OT och IT, använd rollbaserad åtkomst, loggning och krypterade överföringar, och placera tidskritisk detektion på edge-nivå. KTH:s utbildning inom industriell digitalisering lyfter just samspelet mellan IoT, industriell säkerhet, funktionssäkerhet, AI och digitala tvillingar som centrala kompetensområden.
- Pilotens mätpunkt: minskat antal oplanerade stopp på den valda enheten.
- Driftens mätpunkt: andel larm som bedöms relevanta av underhållstekniker.
- Ekonomins mätpunkt: undvikna stoppkostnader, reservdelsförbrukning och arbetstid.
- Skalningens mätpunkt: hur snabbt samma datamodell kan återanvändas på nästa maskin.
Skala först när piloten har en tydlig baslinje och dokumenterad nytta. Följ exempelvis oplanerad stopptid, MTBF, MTTR, falska larm, planerad kontra akut underhållstid och energiförbrukning per producerad enhet. Då blir investeringen en styrbar förbättringsresa i stället för ett teknikprojekt utan slutpunkt. Digitala tvillingar kan också stödja samordning i större industriella omställningar, där Luleå tekniska universitets forskning visar värdet av gemensamma modeller för dialog mellan flera aktörer.
Ta första steget mot en självläkande produktionslina
Börja småskaligt med en kritisk maskinenhet, ett tydligt haveriscenario och ett begränsat antal signaler. Dokumentera komponentens normala drift, välj kommunikationsväg, placera edge-bearbetning där svarstiden kräver det och koppla larmet till den process där beslutet faktiskt fattas. En bra första pilot behöver inte förutsäga alla fel. Den ska visa att en relevant avvikelse kan upptäckas tidigare och omvandlas till en planerad åtgärd.
Bygg samtidigt en kultur där underhållsteamet äger och validerar dataunderlaget. När sensorer, simuleringsmodeller och mänsklig erfarenhet arbetar tillsammans får fabriken en kompass för beslut: smartare prioriteringar, säkrare drift och mindre resursslöseri. Framtidens tillverkning tillhör inte nödvändigtvis de verksamheter som samlar mest data, utan de som agerar på rätt avvikelse innan den blir ett haveri.


